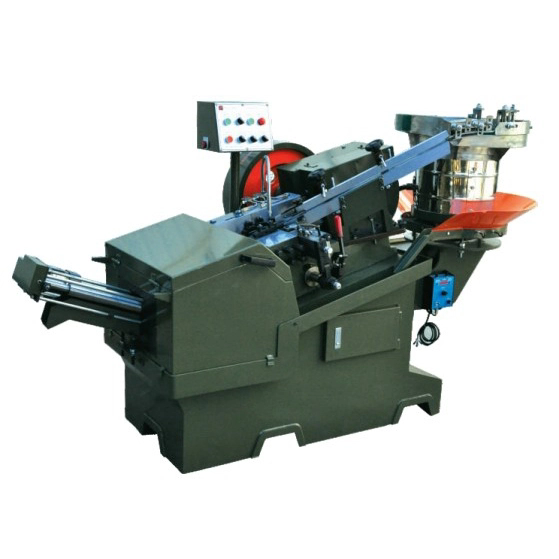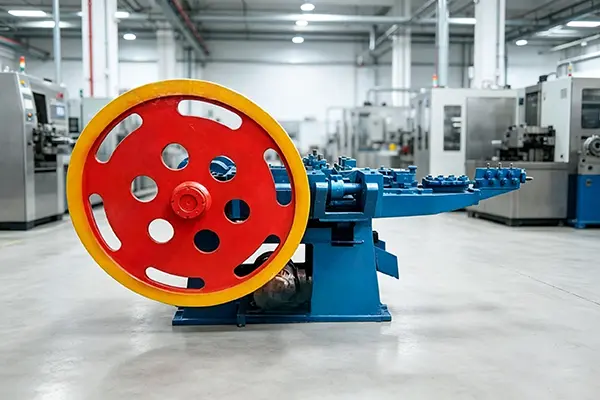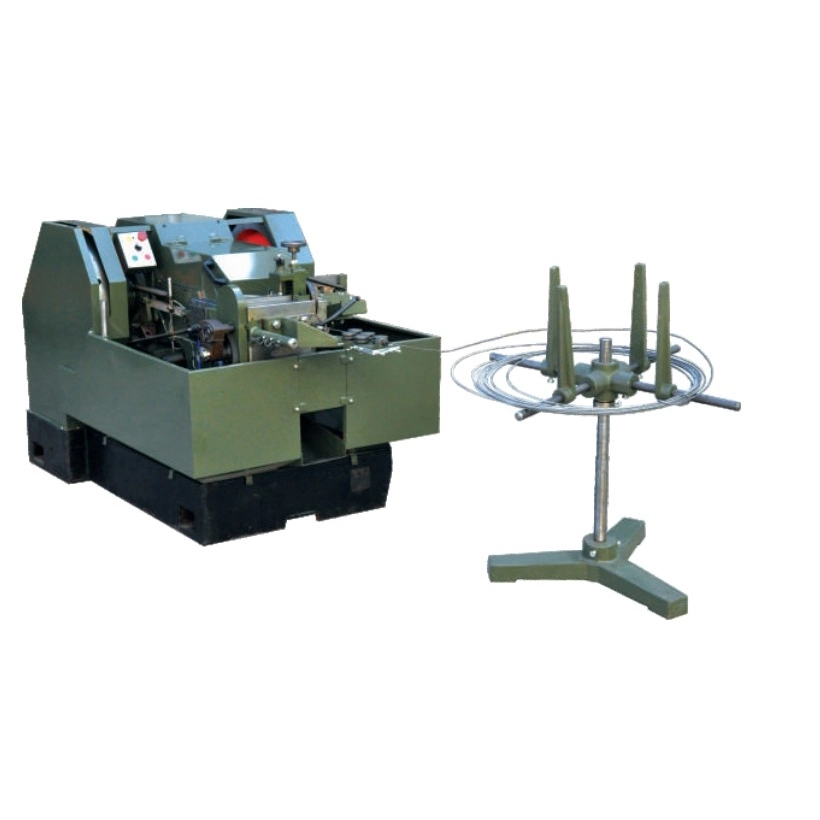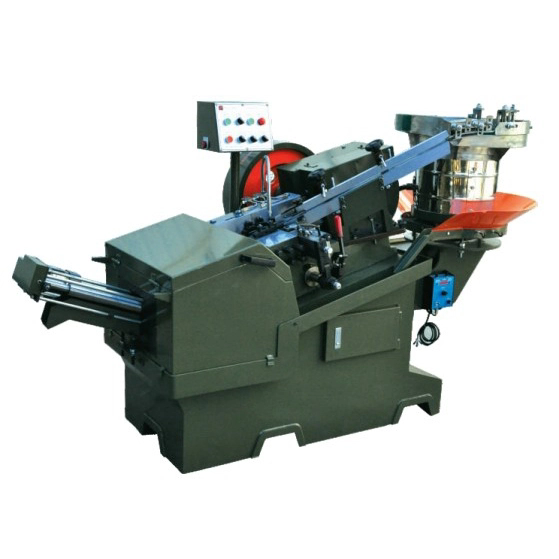
当社は、冷間圧造機、ねじ転造機、組立機などの包括的なねじ製造装置とフルスペックのドリルテールねじを提供しており、ODM、OEM、および非標準のカスタマイズ サービスによってサポートされています。
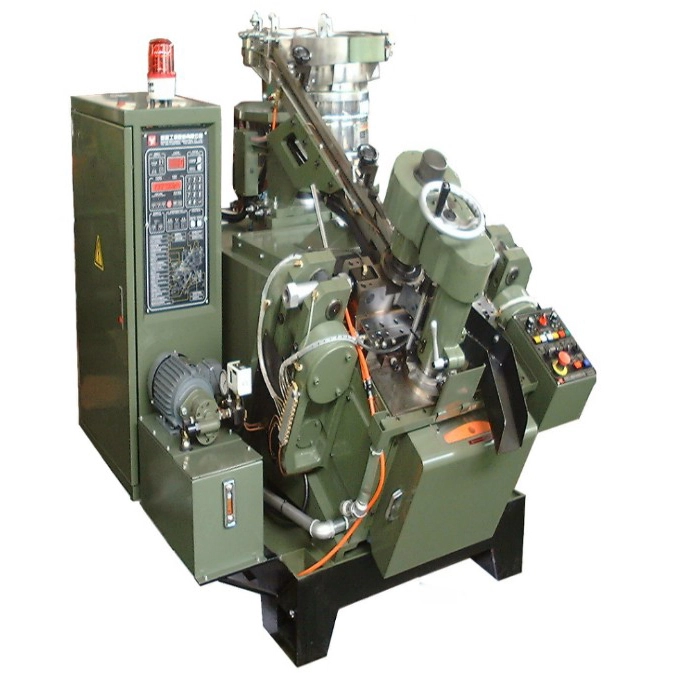
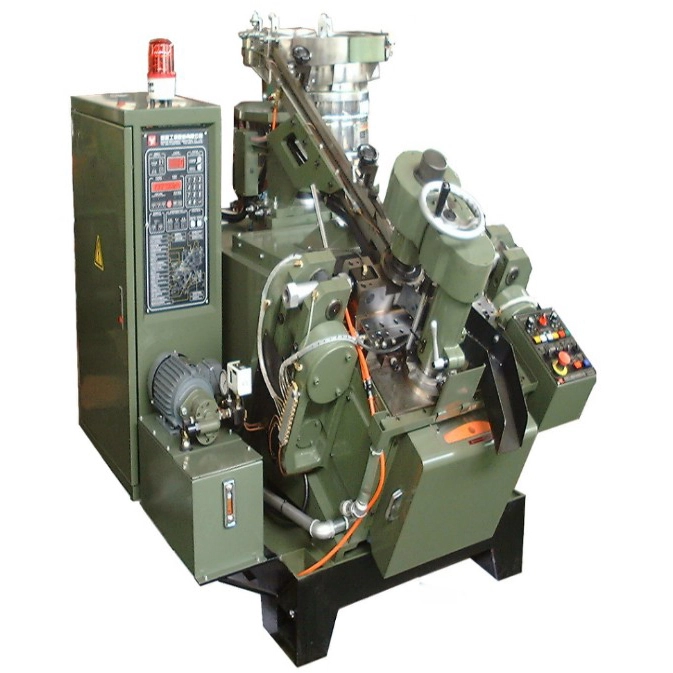
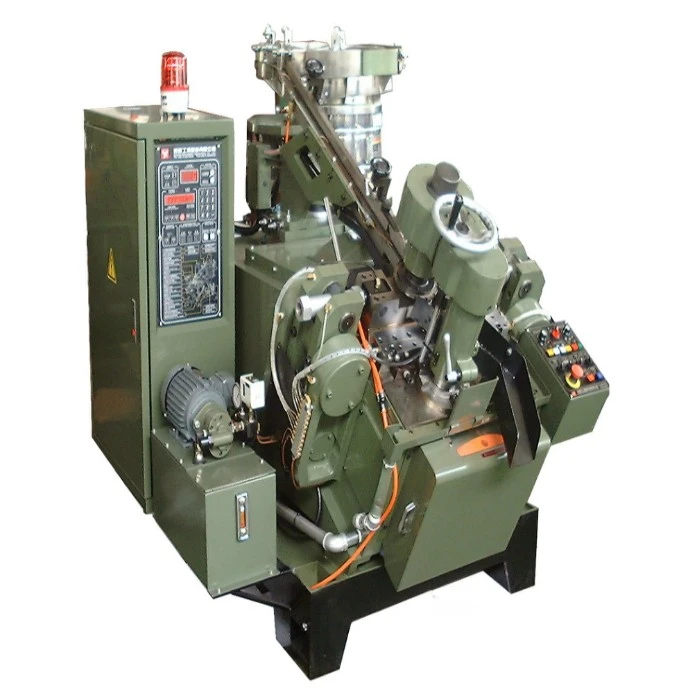
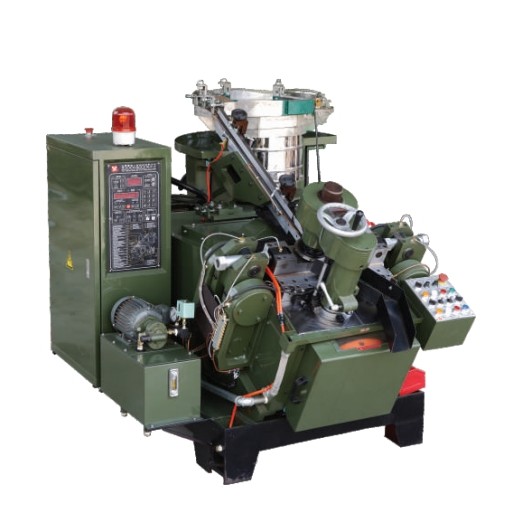
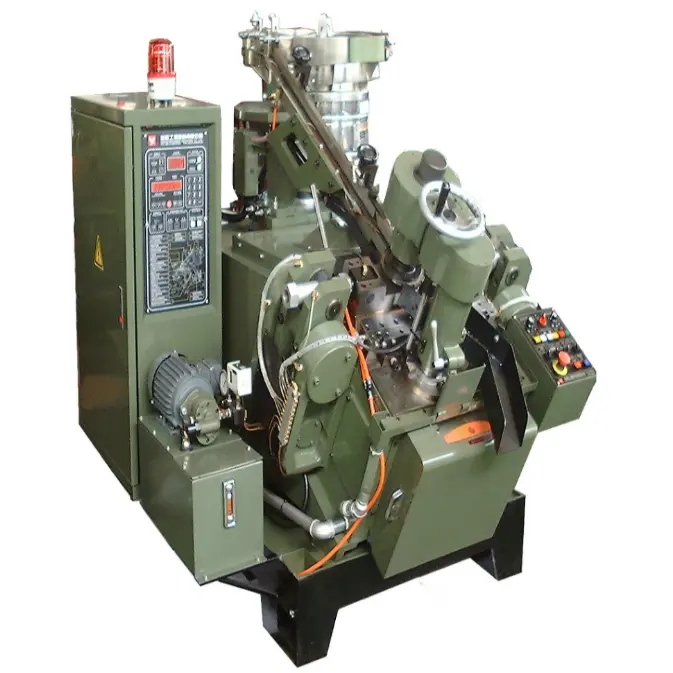
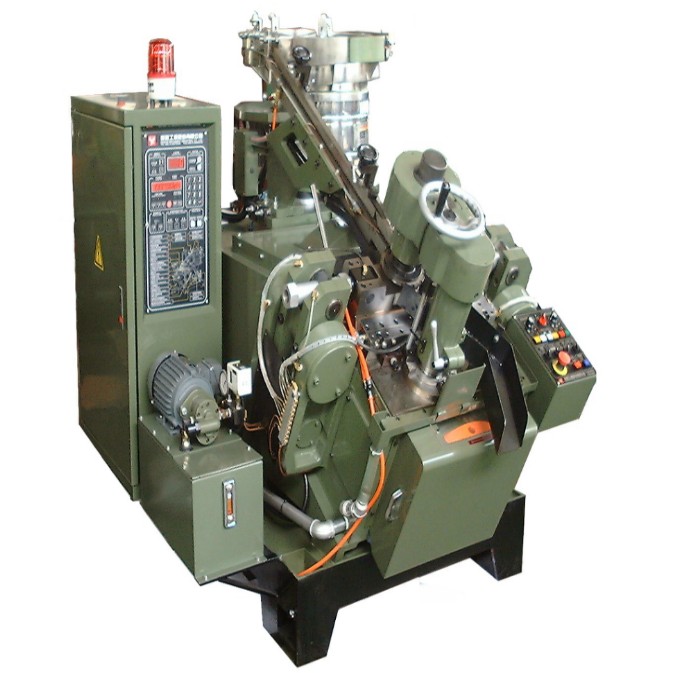
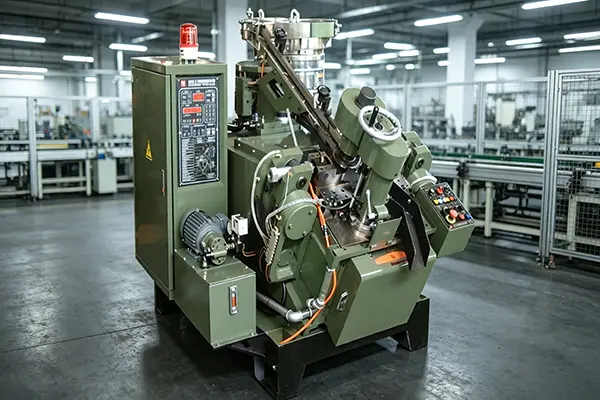
YWCスクリュードリルポイント成形機は、成熟したPLCインテリジェント制御システムと精密ダイセット構造を採用し、安定した動作、低エネルギー消費、幅広い互換性を備えています。
セルフドリリングネジ用自動ドリルポイント形成機は、さまざまな仕様のセルフドリリングネジの大量生産に完全に適合でき、ハードウェアファスナー工場、ネジ製造ワークショップ、工業用ファスナーサポート生産ラインで広く使用されており、セルフドリリングネジの標準化生産のための中核的なサポート機器です。
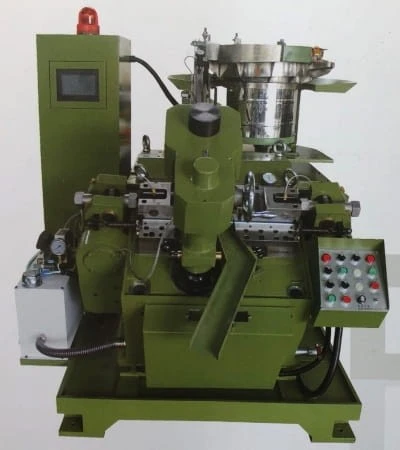
すべてのパラメータはYWCの専門試験基準によって校正されており、顧客の生産ニーズに応じたカスタマイズされた調整をサポートします。
| パラメータ項目 | 技術仕様 |
| ブランド | YWC |
| 製品名 | セルフドリルネジ用自動ドリルポイント形成機 |
| 適用ネジ仕様 | M3-M6 セルフドリルネジ (カスタマイズ可能) |
| 生産速度 | 120-520 PCS/分 (仕様に従って調整可能) |
| メインモーター出力 | 7.5KW |
| オイルポンプモーター電力 | 0.75KW |
| 成形精度 | ±0.02mm、バリのない滑らかなドリル先端 |
| 制御システム | PLCインテリジェント制御 + LED障害アラーム表示 |
| 作業モード | 全自動ワンタイム成形、手動介入なし |
| 応用産業 | 金物ファスナー、ネジ製造、建築用ファスナー加工 |
YWCブランドの機械は工業用の厚みのあるボディを採用しており、すべてのコアコンポーネントは精密に加工されており、耐久性のある構造と安定した性能を備えています。以下は、コア構造部品の詳細な紹介です。
YWCカスタマイズされたインテリジェントコントロールパネル、直感的なLEDデジタルディスプレイ、生産速度、処理量、装置の稼働状況のリアルタイム表示を備えています。故障自己検出機能と自動アラーム機能が内蔵されています。
材料の詰まり、機器の過負荷、パラメータエラーが発生すると、システムは自動的に停止して障害コードが表示されるため、スタッフが迅速にトラブルシューティングを行い、生産の安全性を向上させるのに便利です。
すべての操作パラメータを 1 つのキーで調整でき、複数の生産スキームのメモリをサポートし、さまざまな仕様のネジ加工に適応します。
コア成形型は高硬度合金鋼で作られ、高温焼入れと精密研削処理を経て、硬度はHRC60°までです。統合されたダイセット設計により、スクリュードリルポイント形成の正確な位置決めが保証され、サイズのずれや工具の摩耗が効果的に回避されます。
金型交換が10~15分で完了するクイックチェンジ金型構造を採用し、仕様切り替えの効率を大幅に向上させます。形成されたセルフドリリング スクリュー ドリル ポイントは、滑らかな表面、均一な角度、バリがなく、高水準のファスナー製造要件を満たしています。
高速自動送り矯正機構を採用し、ネジ原料の選別・矯正・搬送を自動で行います。従来の加工における材料曲がりや送りムラの問題を解決します。
送り速度と成形速度を同期させ、途切れのない連続生産を実現します。内蔵のアンチジャミング設計により、材料の詰まりの故障率が効果的に低減され、連続生産の安定性が向上します。
セルフドリリングねじ用の自動ドリルポイント形成機全体は、鋳鉄の厚みのあるボディを採用しており、強い剛性があり、長期間の運転後も変形しません。底部には一体型衝撃吸収ベースが装備されており、高速動作時の振動や騒音を効果的に低減し、装置の動作の安定性と成形精度を確保します。
表面は防錆および耐摩耗スプレーで処理されており、耐久性があり、長期にわたる高強度の工業生産に適しています。
ドリル先端形成完了後は自動的に材料を排出し、事前バリ取り・仕上げ加工を行う構造となっております。
完成したネジは、積み重ねたり傷を付けたりすることなく均一に排出され、ネジ製品の完全性を確保します。吐出速度は調整可能で、さまざまな生産ラインの接続モードに対応します。
高精度&高一貫性:YWC精密校正技術を採用し、ドリルポイントの形成サイズ誤差は±0.02mm以内に制御され、製品の一貫性が高く、歩留まりが最大99.8%で、寸法偏差による製品の廃棄を回避します。
全自動インテリジェント操作: 供給、成形、排出までのプロセス全体が完全に自動化されており、手動操作は必要ありません。 1 人の作業者が複数のデバイスを同時に管理できるため、人件費が大幅に節約され、生産効率が向上します。
幅広い互換性と強力な柔軟性:セルフドリリングネジ用自動ドリルポイント成形機は、M3-M12セルフドリリングネジの成形加工をサポートし、特殊なネジ仕様に従って金型とパラメータをカスタマイズでき、小ロットから大ロットまでの多様な生産ニーズに対応します。
低エネルギー消費と省エネ:最適化された電源操作システムにより、連続運転時の消費電力が低く、従来の装置と比較してエネルギー消費量が20%削減され、長期運転により顧客の生産コストがさらに節約されます。
安定した動作と低い故障率: 成熟した構造設計 + YWC 独自のプログラム最適化、安定した高速動作、低い故障率、コアコンポーネントの長寿命により、後のメンテナンスと交換のコストが削減されます。
簡単なメンテナンス:モジュール構造設計が採用されており、各コンポーネントは独立して取り外し可能で、毎日の清掃、潤滑、故障メンテナンスに便利で、機器のダウンタイムを削減します。
ステップ 1: 現場の設置とレベリング: YWC ドリル ポイント フォーミング マシンを平らで固いセメント地面に置き、ベース レベラーを調整してマシン全体を水平に保ち (水平偏差は 0.5 mm 未満)、動作中の振動によるズレを避けるために衝撃吸収ベースを固定します。後の操作とメンテナンスのために、機器の周囲に 0.8 ~ 1 メートルのメンテナンス スペースを確保してください。
ステップ 2: 電源およびオイル回路の接続: 機器の配線図に従って 380V 産業用電源を接続し、仮想接続を避けるためにライン接続の堅さを確認します。油タンクに指定の作動油を注入し、油回路配管に漏れがないか確認し、油回路に障害がないことを確認してください。接続後、電源を投入し、制御盤および各モーターに正常に電源が入るか確認してください。
ステップ 3: 金型の取り付けとデバッグ: 生産ネジの仕様に従って、一致する YWC 成形金型を選択し、金型セットの位置に取り付けて固定し、固定ボルトを締めます。制御パネルを通じて金型ギャップと成形ストロークを調整し、設置後に無負荷デバッグを実施して、金型の動作が正確で障害がないことを確認します。
ステップ4:供給機構のデバッグ:スクリュー原材料の直径に応じて供給ホイールの間隔と直線化パラメータを調整し、自動供給効果をテストし、原材料が真っ直ぐで詰まりなくスムーズに供給されていることを確認し、設置と事前デバッグ作業を完了します。
ステップ 1: 生産前検査: セルフ ドリルねじ用自動ドリル ポイント形成機を開始する前に、装置のすべての部品が緩んでいるかどうか、作動油が十分であるかどうか、金型が損傷していないかどうかを確認し、供給および形成エリア内の雑貨を清掃します。異常がないことを確認した後、装置の電源を投入し、自己検査プログラムを起動します。
ステップ 2: パラメータ設定: YWC インテリジェント コントロール パネルを操作し、対応するスクリュー仕様の生産パラメータ スキームを呼び出すか、生産速度、成形ストローク、および排出パラメータを手動で設定します。設定後、パラメータ確認をクリックすると、システムが自動的にパラメータを保存します。
ステップ 3: 無負荷試運転: 無負荷運転モードを開始し、装置を 3 ~ 5 分間空運転させ、金型、供給機構、排出構造の動作状態を観察し、異常な騒音、振動、詰まりがないか確認し、異常がある場合は時間内にトラブルシューティングを行います。
ステップ 4: 正式な生産操作: 無負荷テストの実行が正常になった後、スクリュー原材料を投入し、自動生産モードを開始します。装置は、供給、矯正、ドリルポイント形成、バリ取り、排出を自動的に完了します。生産中、常に製品の成形効果を観察し、個々の製品にサイズの偏差がある場合はパラメータを微調整します。
ステップ 5: シャットダウンと日常メンテナンス: 生産が完了したら、まず供給システムを停止し、2 ~ 3 分間装置を運転し続けて、機械内の残留材料をすべて排出します。その後、電源を切り、装置の表面と成形キャビティの雑品を清掃し、トランスミッション部品に注油し、日常のメンテナンスを完了します。
材料詰まり:自動的に警報を発して機械を停止し、詰まった材料を清掃するために電源を遮断し、送り速度とダイギャップを再調整し、確認後に機械を再起動します。
不均一なドリルポイントの成形: 金型が磨耗していないか緩んでいないかを確認し、金型の位置を校正し、成形ストロークパラメータを調整し、磨耗している場合は適時に金型を交換します。
生産速度が低い: 電源電圧が安定しているかどうかを確認し、油回路の汚れを清掃し、生産速度パラメータをリセットします。
装置の異音:トランスミッション部品の潤滑油不足、ボルトの緩みを確認し、適時に注油して締め付けてください。
住所
中国浙江省寧波市海樹区大沙尼街54号
Eメール