抽象的な· この記事では、自動ねじ転造機、その動作原理、機械的構成、従来の切削方法に対するねじ転造の冶金学的利点を調査します。この議論では、フラット ダイと円筒ダイのシステム、材料の成形性要件、生産パラメータ、および大量のファスナー製造に不可欠な品質管理の考慮事項について説明します。
01. 転造ねじの基本原理
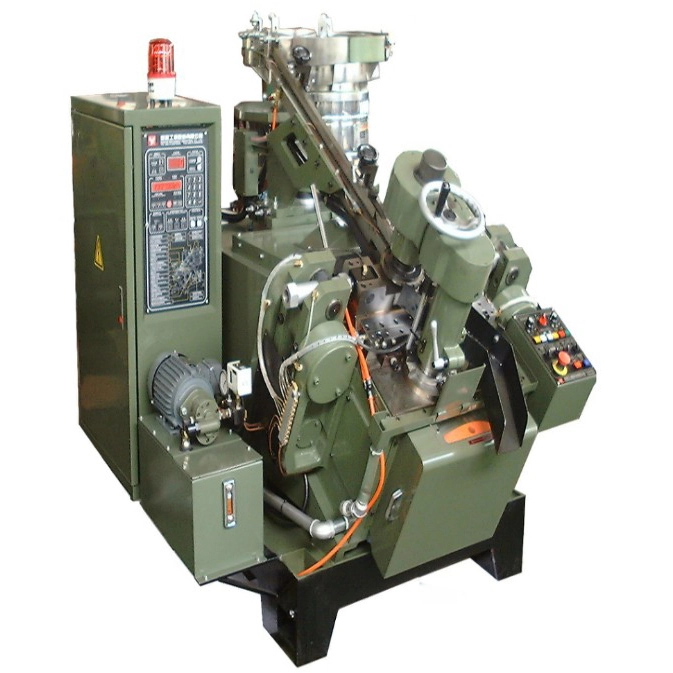
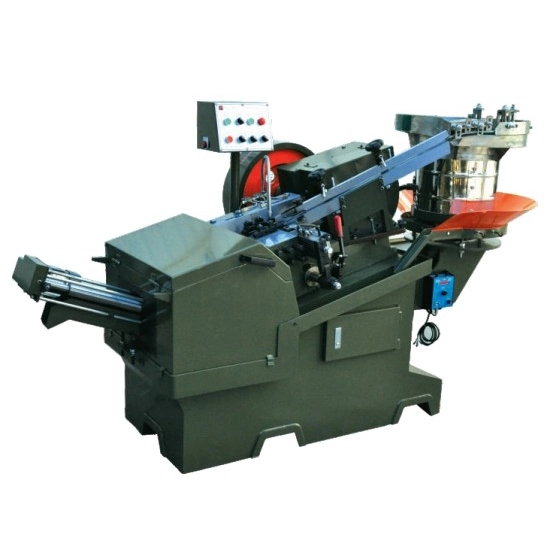
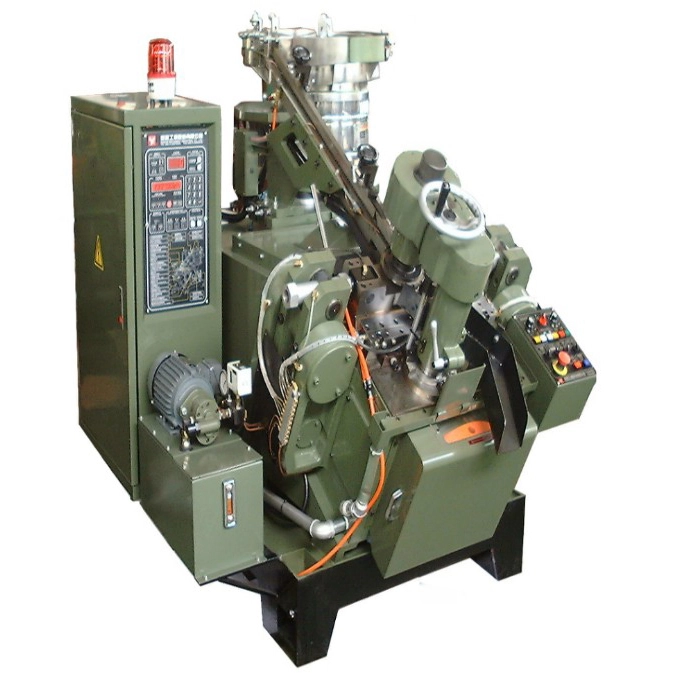
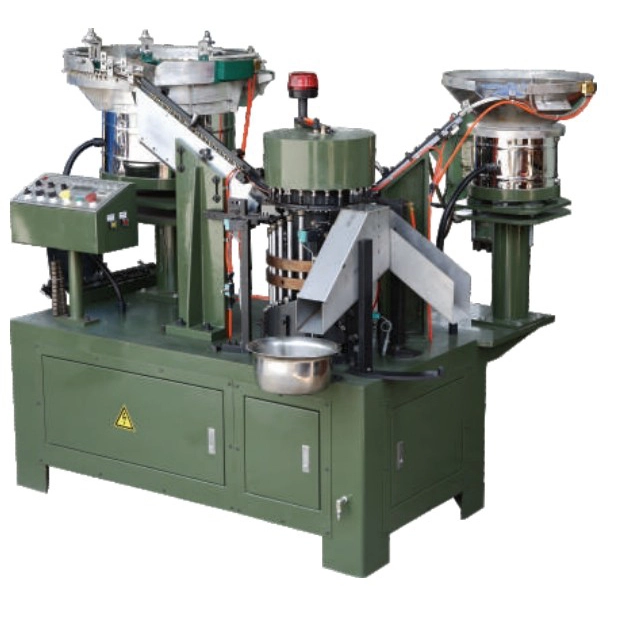
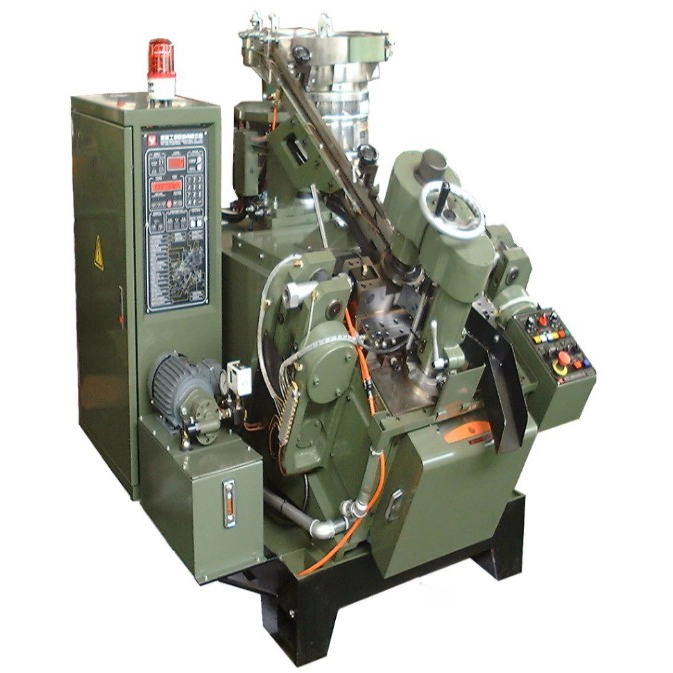
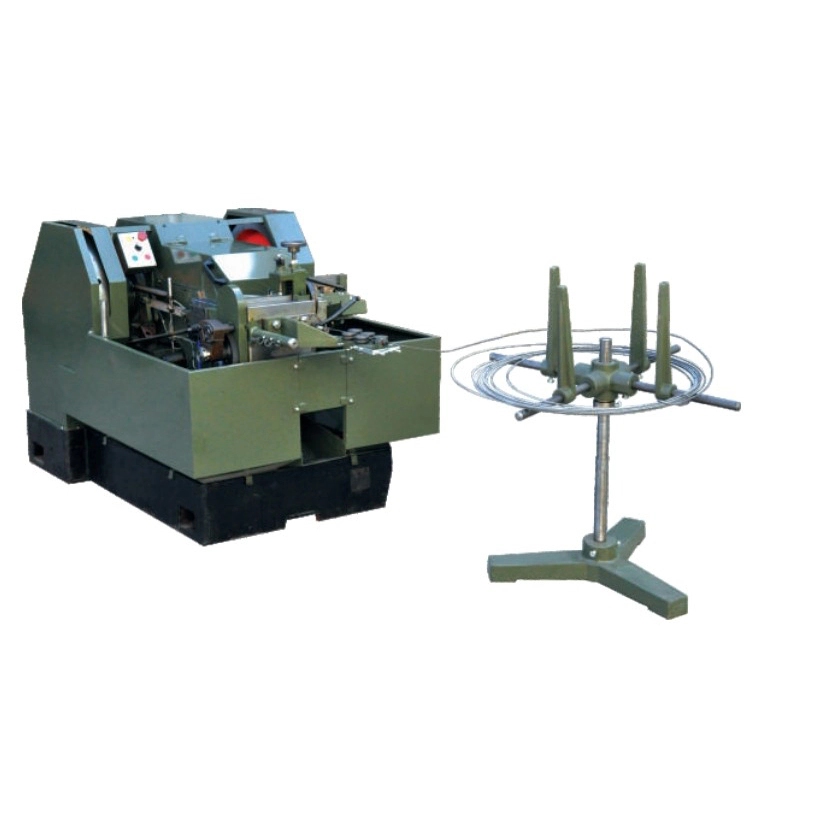
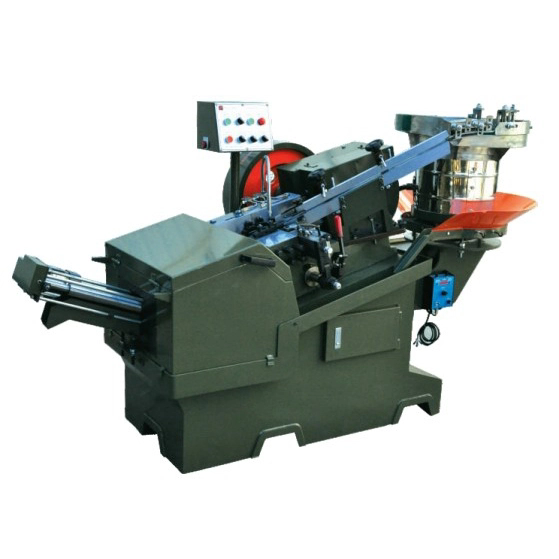
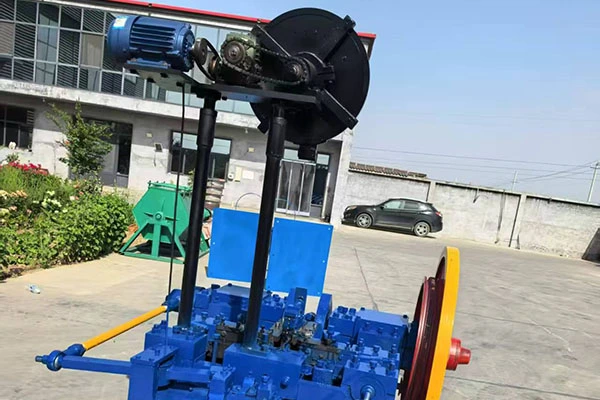
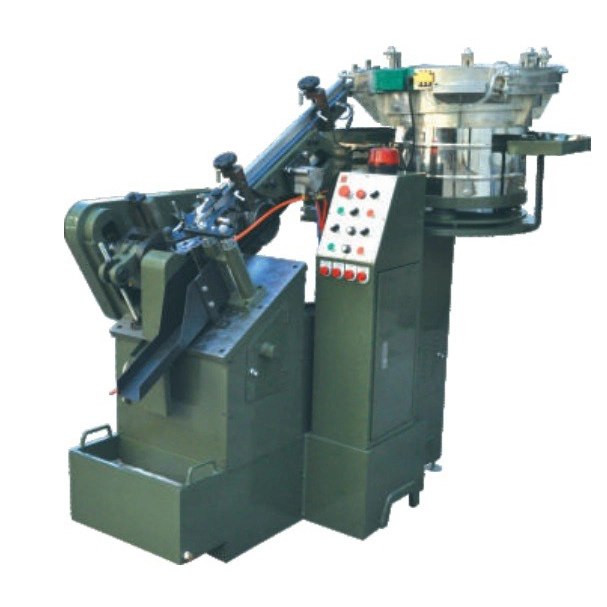
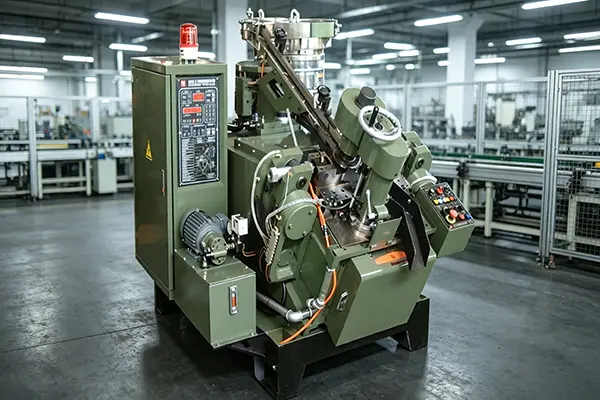
アン自動ねじ転造機冷間成形の原理に基づいて動作しますが、このプロセスはねじ切りとは根本的に異なります。材料を除去してねじを作成するのではなく、ねじ転造により、制御された塑性変形を通じて材料を移動させます。ワークピースは、目的のねじ山形状のネガ型を含む 2 つのダイス (平坦または円筒形) の間に配置されます。
ダイが相互に移動すると、ブランクの表面に浸透し、材料が強制的に流れてダイのキャビティを満たします。この冷間加工プロセスにより、材料の結晶粒構造が微細化され、結晶粒の流れがねじ山の輪郭を横切るのではなく、ねじ山の輪郭に沿って整列します。その結果、引張強度、疲労耐性、表面硬度の向上など、優れた機械的特性を備えた糸が生まれます。また、このプロセスでは切りくずや切りくずが発生しないため、材料の無駄がなくなり、切りくずの処理および廃棄システムの必要性が減ります。
冷間成形(塑性変形)
平型または円筒型
材料の除去が不要で、粒子の流れが改善されます
02. フラット ダイ システムと円筒ダイ システム
2 つの平らな長方形のダイ。 1つは静止、もう1つは往復運動です。幅広いネジサイズと大量生産に適しています。
2 つまたは 3 つの回転円筒ダイス。より長いねじや、真円度と同心性が重要な用途に最適です。
長いねじのスルーフィード。短いねじや肩の場合のインフィード。
フラット ダイ マシンは 1 分間に数百個の部品を生産できます。円筒ダイマシンは一般に速度は遅くなりますが、精度は高くなります。
フラット ダイ システムと円筒ダイ システムのどちらを選択するかは、特定のアプリケーション要件によって異なります。フラット ダイ マシンはファスナー業界の主力製品であり、標準のネジ、ボルト、スタッドを非常に高速で製造できます。回転ねじ転造機としても知られる円筒ダイス機械は、長いねじ付きロッド、ボールねじ、優れた真円度や表面仕上げが必要な部品など、より特殊な用途に使用されます。
03. 材料要件と成形性
の自動ねじ転造機亀裂を生じることなく塑性変形を起こすのに十分な延性を備えたワーク材料が必要です。材料の成形性は、部品をねじ転造できるかどうかを決定する重要な要素です。
- 低炭素鋼:優れた成形性。標準的なファスナー、ネジ、ボルトによく使用されます。
- 中炭素鋼:適切に焼鈍すると良好な成形性。より高強度のファスナーに使用されます。
- ステンレス鋼:成形性はグレードによって異なります。オーステナイト系グレード (304、316) は一般に圧延可能ですが、マルテンサイト系グレードは予熱または焼きなましが必要な場合があります。
- 真鍮および銅合金:優れた成形性。一般的に電気および配管部品用に転造されたねじ山です。
- アルミニウム合金:良好な成形性。航空宇宙および自動車用途の軽量ファスナーに使用されます。
材料に関する注意:ねじ転造のブランク直径は、通常、完成したねじの内径よりも大きく、外径よりも小さくなります。これにより、ねじ山プロファイルを過充填または過小充填することなく、材料が流動してダイキャビティに充填されるようになります。
04. 転造ねじの冶金学的利点
の自動ねじ転造機切削によって作成されたものよりも優れた冶金学的特性を持つ糸を生成します。これらの利点は、プロセスの冷間加工の性質から生まれます。
| 財産 | 転造ねじ | 糸を切る |
|---|---|---|
| グレインフロー | 連続、糸の輪郭に沿って | 中断、木目を横切るカット |
| 抗張力 | 増加 (10 ~ 30%) | 母材強度 |
| 耐疲労性 | 大幅に改善されました | 応力集中により低下 |
| 表面仕上げ | 滑らか、加工硬化済み | 工具跡がある場合があります |
| 材料廃棄物 | なし | 切粉・切粉が発生する |
| 生産速度 | 非常に高い | 遅い、複数のパスが必要 |
冷間成形の冶金学的原理に基づいています。
転造ねじにおける連続的な粒子の流れにより、応力がより均一に分散され、疲労破壊の可能性が減少します。また、転造時に生じる加工硬化によりねじ山の表面硬度が高まり、耐摩耗性が向上します。これらの利点により、転造ねじは、自動車、航空宇宙、および構造用途の重要なファスナーに推奨される選択肢となっています。
05. 生産パラメータと効率係数
の効率自動ねじ転造機は、機械の仕様、工具の品質、および動作パラメータの組み合わせによって決まります。最適な生産率と糸の品質を達成するには、これらの要素のバランスを注意深く取る必要があります。
- 回転速度:金型が移動または回転する速度。速度が速いほど生産量は増加しますが、より堅牢なツーリングと冷却システムが必要になる場合があります。
- 金型圧力:ダイによってワークピースに加えられる力。圧力が不十分だとねじ山の形成が不完全になり、圧力が過剰だと亀裂や金型の損傷が発生する可能性があります。
- ダイアライメント:正しいピッチ、リード、角度のねじを製造するには、ダイの正確な位置合わせが重要です。
- 潤滑:適切な潤滑により摩擦と発熱が軽減され、金型の寿命が延び、ねじ山の表面仕上げが向上します。
- ブランクの準備:一貫したねじ山形成を確保するには、ブランクの直径、面取り、表面状態を注意深く制御する必要があります。
最新の自動ねじ転造機には、高い生産率で一貫した品質を維持するために、サーボ駆動の送りシステム、自動潤滑、工程内モニタリングなどの機能が組み込まれています。これらの機能により、オペレーターの介入が軽減され、ダウンタイムが最小限に抑えられ、全体的な製造効率が向上します。
06. 品質管理と寸法検査
品質管理は、ねじ転造生産の重要な側面です。の自動ねじ転造機製造されたねじがピッチ直径、外径、短径、リード、およびフランク角の必要な仕様を満たしていることを確認するために監視する必要があります。
- 寸法検査:ねじマイクロメータ、リングゲージ、光学コンパレータは、ISO、DIN、ANSI などの規格に照らしてねじの寸法を検証するために使用されます。
- 表面仕上げ検査:目視検査と形状測定は、表面粗さを評価し、ラップ、継ぎ目、亀裂などの欠陥を検出するために使用されます。
- 材料認証:入荷する材料の化学組成と機械的特性を検証して、ねじ転造の要件を満たしていることを確認する必要があります。
- 金型のメンテナンス:ねじの品質を維持し、不良を防ぐためには、ダイスの定期的な検査と交換が不可欠です。
品質に関する注意:統計的プロセス制御 (SPC) は、ねじ転造生産で一般的に採用されており、限界寸法を監視し、規格外の部品が発生する前にプロセスのドリフトを検出します。品質管理に対するこの積極的なアプローチは、大量生産には不可欠です。
よくある質問
技術仕様はモデルやメーカーによって異なる場合があります。特定のアプリケーション要件については、必ず製品ドキュメントを参照してください。