当社は国際的なファスナーおよび機械市場での存在感を拡大し続けるため、最新の展示会への出演、新製品の発売、会社の発展について最新情報を入手してください。
記事の概要: A スクリュー冷間圧造機は、正確で一貫性があり、機械的に信頼性の高いネジや締結具ブランクを大量に生産する必要があるメーカーにとって、中核となる設備です。冷間圧造では、従来の切削によって材料を除去するのではなく、制御された塑性変形によって金属を形成することにより、材料の利用率、生産の継続性、および寸法の一貫性を向上させることができます。この記事では、プロセスがどのように機能するか、機械の選択に影響を与える要因、製造業者が一般的な製造上の問題をどのように軽減できるか、YWC がさまざまなネジや締結具の製造要件をどのようにサポートできるかについて説明します。
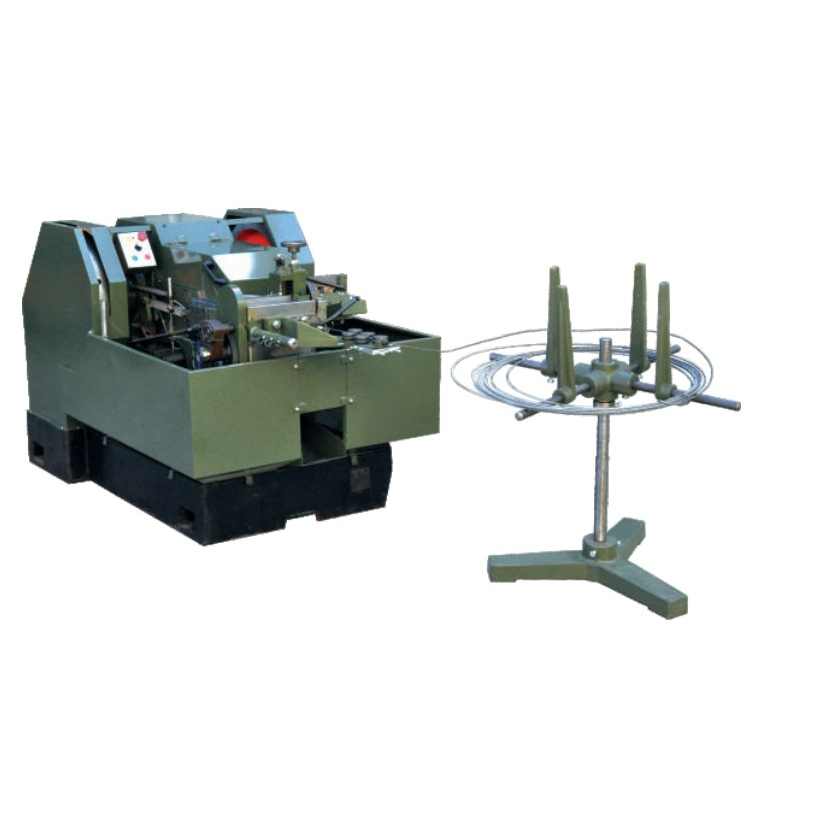
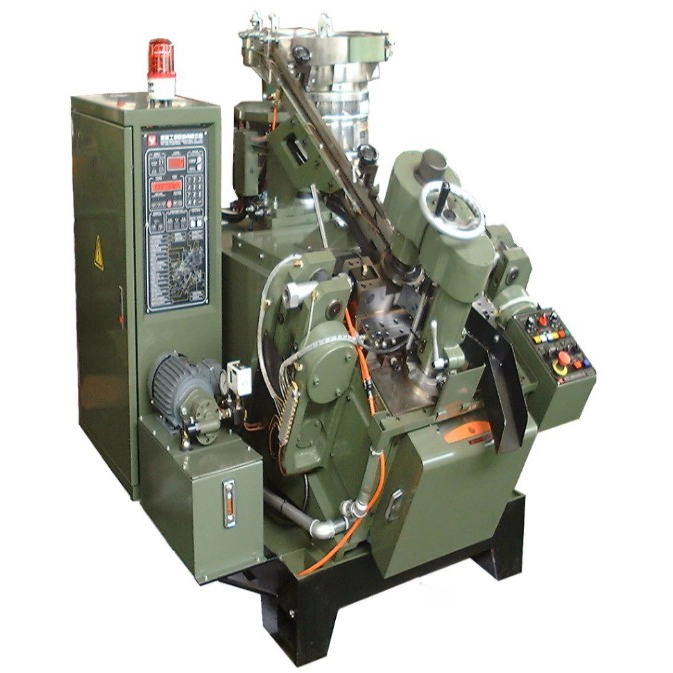
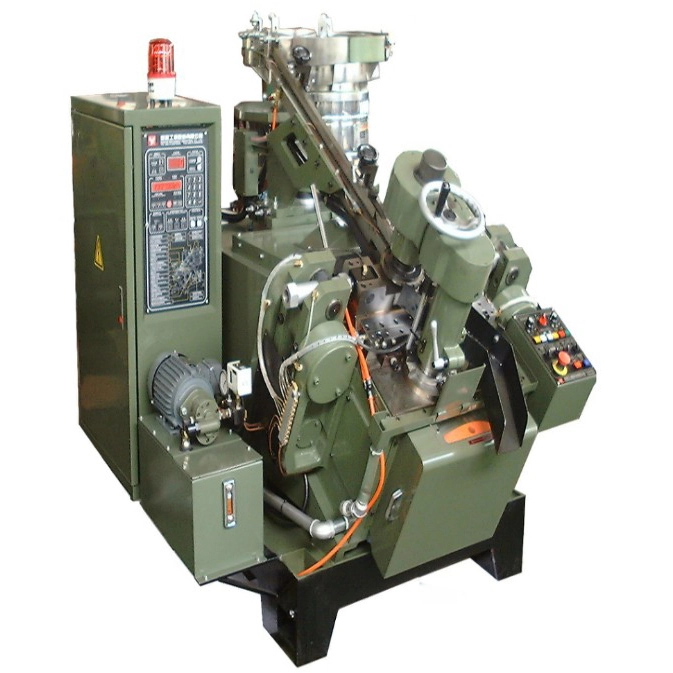
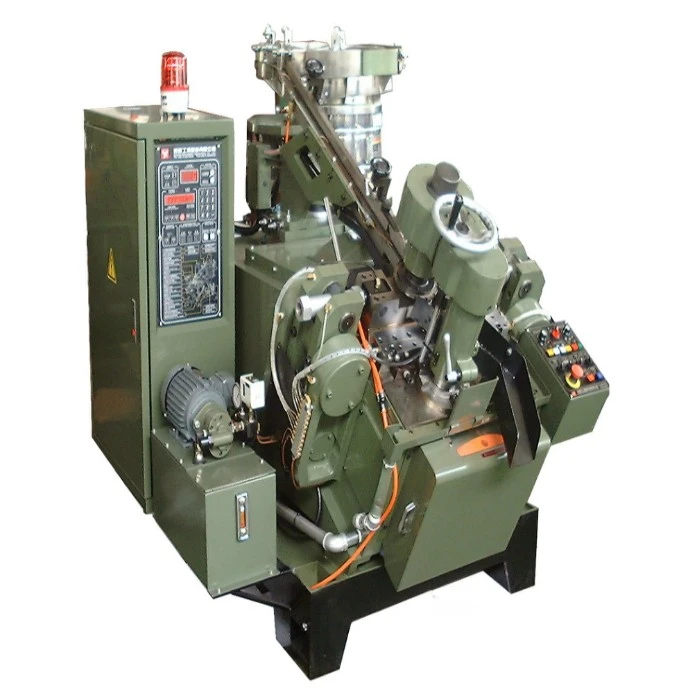
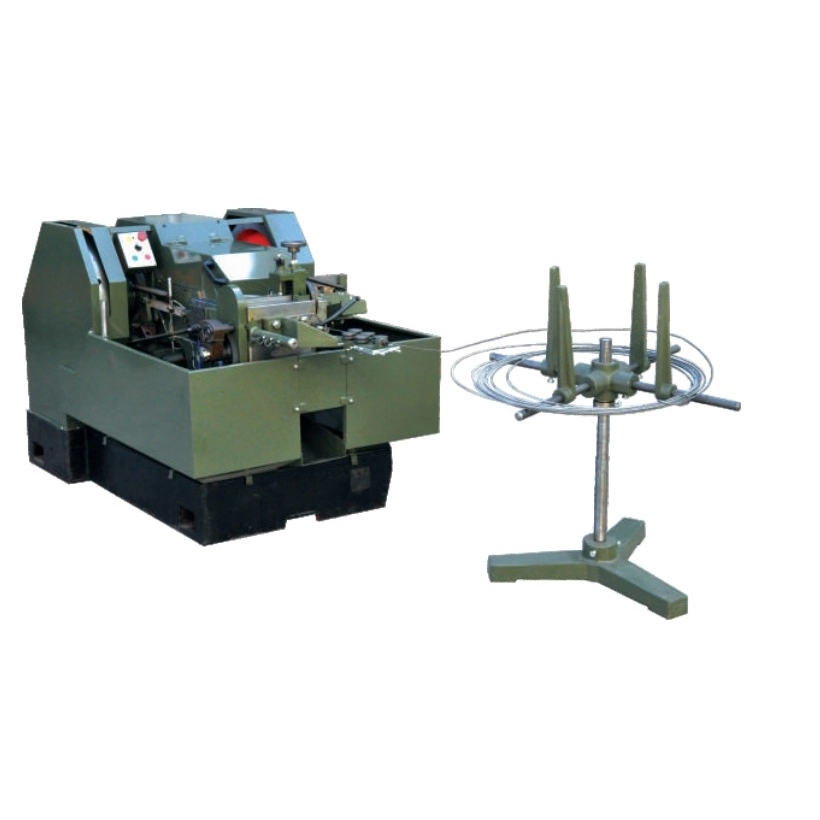
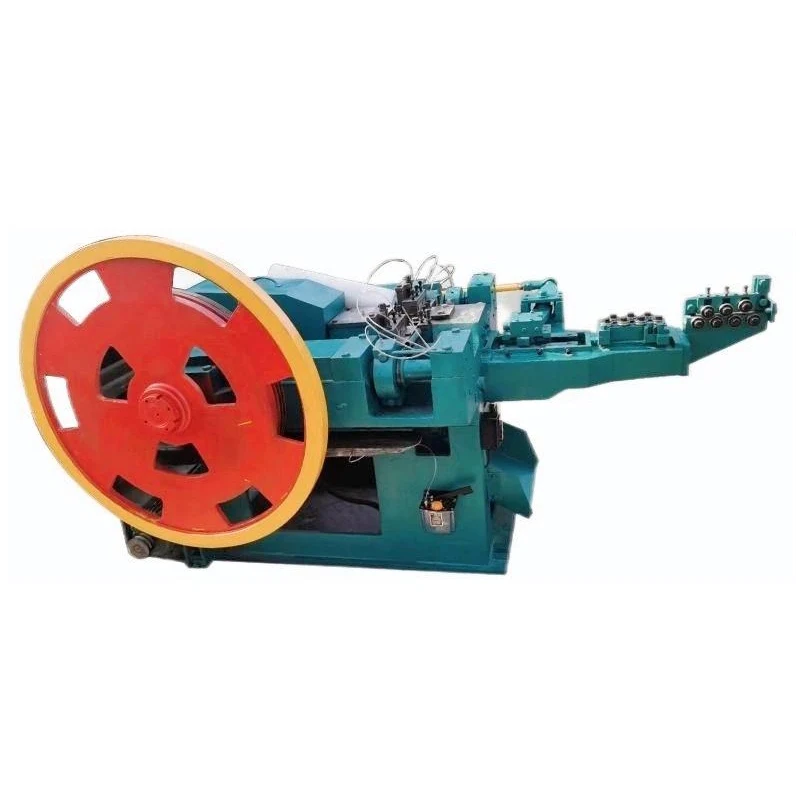
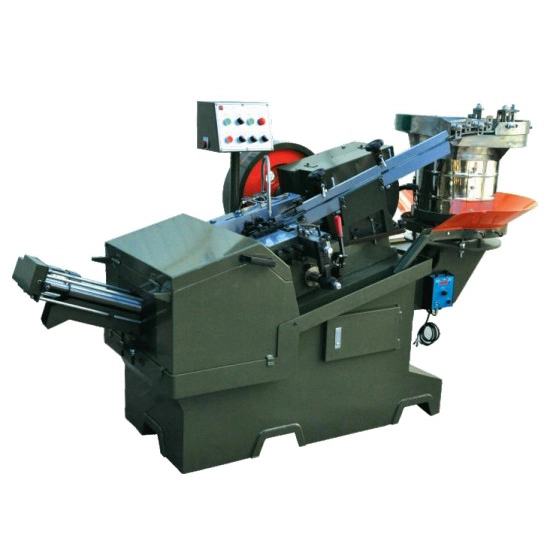
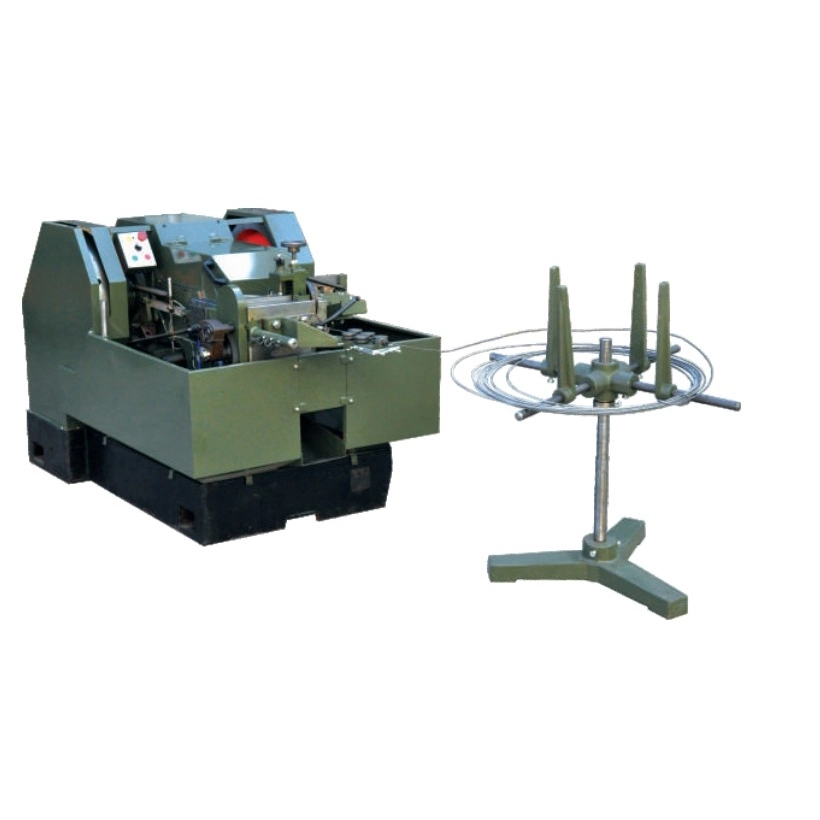
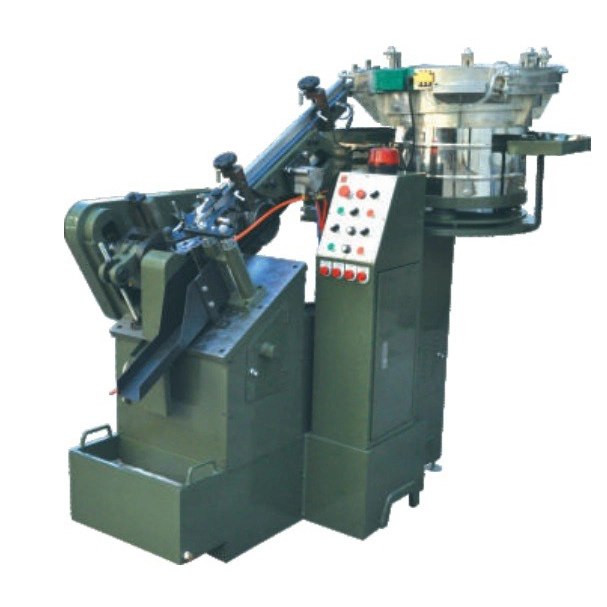
A スクリュー冷間圧造機室温または室温付近で制御された機械力を加えることにより、金属線をスクリューブランクに成形します。必要な形状を作成するために余分な材料を切り取るのではなく、機械は入ってきたワイヤーを精密工具の中に押し込んで再形成します。
この区別はファスナーメーカーにとって重要です。従来の機械加工プロセスでは、大きな材料片から開始し、必要な形状が達成されるまで不要な部分を除去します。冷間圧造では別のアプローチが採用され、材料が所望の形状に移動されます。
動作中、ワイヤは連続的または断続的に成形システムに供給されます。機械は所定の長さのワイヤを切断し、ブランクを正確に配置し、パンチとダイを使用してヘッドやその他の必要な形状を作成します。機械構成と製品設計に応じて、複数の成形操作を連続して実行できます。
その結果、ネジブランクが完成し、その後、ネジ転造、ポイントフォーミング、溝加工、熱処理、表面処理、検査、梱包などのプロセスに進むことができます。
YWCは、安定した成形性能、生産効率、さまざまな締結仕様への適応性を必要とするメーカー向けにねじ製造装置を開発しています。適切な機械構成は、材料、寸法、ヘッドの形状、生産量、必要な自動化のレベルによって異なります。
冷間圧造プロセスは、単にワイヤーを金型に押し込むだけではありません。正確なネジの製造には、送り、切断、位置決め、ツーリング、成形力、排出の間の調整が必要です。
生産は適切なコイルまたはワイヤ素材から始まります。供給機構は、制御された速度で材料を成形エリアに送り込みます。
ワイヤの位置が一貫していない場合、ダイに入る材料の量に影響を与える可能性があるため、安定した供給が不可欠です。成形ツールが正確に製造されている場合でも、供給システムが不安定であると寸法にばらつきが生じる可能性があります。
入ってきたワイヤは所定のブランクに切断されます。ブランクの長さは、完成したヘッドとシャンクの形状に必要な材料の量に厳密に対応する必要があります。
ブランクの長さが正しくないと、次のような問題が発生する可能性があります。
切断されたブランクは、正しい方向と位置で成形ステーションに到達する必要があります。大量生産では、何千、何百万回もの繰り返しサイクルでは位置決め誤差が蓄積される余地がほとんどないため、信頼性の高い転写が特に重要になります。
パンチはブランクをダイキャビティに押し込みます。金属は塑性変形を受けて、利用可能なスペースに流れ込みます。
この段階でネジ頭の形状の大部分が決まります。製品設計によっては、1 回の過剰な操作で全体の形状を完成させるのではなく、複数の成形段階を使用して複雑な形状を徐々に作成する場合があります。
成形後、ネジブランクは工具から取り外され、次の製造段階に移されます。自動排出により、手作業を減らしながら連続的な製造サイクルを維持することができます。
| 生産段階 | 一次機能 | 一般的な品質上の懸念事項 |
|---|---|---|
| ワイヤ送給 | 材料を一貫して納品する | 摂食の不安定性 |
| 切断 | 正確なブランクを作成する | ブランクの長さが正しくありません |
| 位置決め | ブランクを揃える | 位置ずれ |
| 見出し | ネジ頭を形成する | 亀裂または不完全な充填 |
| 放電 | 完成したブランクを転送 | ジャミングまたは取り扱いによる損傷 |
ファスナー メーカーは、多くの場合、材料消費量の多さ、サイクル タイムの遅さ、寸法の不一致、過剰な労働力の必要性、大規模生産時の安定した品質の維持の難しさなど、同様の根本的な課題に直面しています。
適切に構成されたスクリュー冷間圧造機は、これらの問題の多くを根本から解決できます。
このプロセスでは、材料を主に除去するのではなく再形成するため、冷間圧造では、多くのサブトラクティブ製造法よりも材料の利用率が大幅に向上します。
ネジを大量生産する場合、材料ロスがわずかに減少するだけでも、製造コストに大きな影響を与える可能性があります。これは、比較的高価なステンレス鋼または合金材料を使用する場合に特に重要になります。
自動冷間圧造装置は、繰り返し製造用に設計されています。供給、工具、およびプロセスパラメータが適切に設定されると、機械はオペレータの介入を制限しながら一貫した生産リズムを維持できます。
冷間成形では、従来の機械加工と同じ方法で材料を切断するのではなく、金属の粒子の流れを維持し、方向を変えることができます。これは、適切に設計されたファスナーの有益な機械的特性に貢献します。
ただし、材料の挙動は合金組成、成形条件、減速比、工具設計、潤滑、およびその後の熱処理によって異なります。したがって、製造業者は、冷間圧造だけで特定の機械的特性が保証されると仮定するのではなく、プロセス全体を検証する必要があります。
供給、成形、搬送、排出が自動化されると、手作業が減ります。これにより、オペレータがセットアップ、検査、プロセス監視、メンテナンスに集中できるようにしながら、生産の一貫性が向上します。
適切な材料は、必要なネジの仕様と、選択した機械および工具の成形能力に大きく依存します。
一般的なファスナーの材質は次のとおりです。
材料の選択は機械の選択と切り離してはなりません。強度が高い材料や延性が低い材料は、成形システムや金型に大きな要求を課す可能性があります。
たとえば、ステンレス鋼の留め具では、過度の変形や不適切な工具が亀裂や金型の摩耗の促進につながる可能性があるため、成形条件を特に注意深く制御する必要がある場合があります。
高品質のネジを生産するには、高性能の機械を購入するだけでは不十分です。成形システム全体のバランスが取れている必要があります。
ブランクボリュームはヘディングの精度の基礎となります。ワイヤの直径とカット長さは、不必要な余剰を生じさせることなく、必要な形状を満たすのに十分な材料を提供する必要があります。
ダイとパンチは、成形されたコンポーネントの最終形状を直接決定します。不適切に設計された工具は、不均一な材料の流れ、早期摩耗、表面欠陥、または不安定な寸法を引き起こす可能性があります。
したがって、ツールは次に従って選択する必要があります。
潤滑は、摩擦、材料の流れ、工具寿命、および表面品質に影響を与えます。潤滑が不十分だと成形抵抗や工具の摩耗が増加する可能性があり、不適切な潤滑だと汚染やプロセスの不安定性が生じる可能性があります。
オペレーターは、大規模なバッチですでに欠陥が発生するまで待つのではなく、生産データを監視する必要があります。騒音、振動、成形力、温度、または寸法測定値の変化は、問題の発生を早期に示す可能性があります。
適切に設計された機械であっても、一貫性のない入力ワイヤを完全に補償することはできません。直径の変動、表面の欠陥、不適切な材料特性、または一貫性のない潤滑は、成形プロセスに影響を与える可能性があります。
理論上の最大出力のみに基づいてマシンを選択すると、不適切な投資につながる可能性があります。機械は、実際のファスナーのポートフォリオと生産戦略に従って評価する必要があります。
| 選択要素 | なぜそれが重要なのか | 尋ねるべき質問 |
|---|---|---|
| ファスナーの寸法 | 成形能力を決定します | どのような直径と長さの範囲が必要ですか? |
| ヘッドデザイン | ツーリングおよび成形段階に影響を与える | ヘッドは標準ですか、それともカスタムですか? |
| 材料 | 成形力と金型寿命に影響を与える | どの鋼または合金が加工されますか? |
| 生産量 | 自動化要件を決定する | シフトごとに必要な出力はどれくらいですか? |
| 製品の種類 | 切り替え要件に影響を与える | 仕様はどれくらいの頻度で変更されますか? |
| 下流側の機器 | 回線の互換性を判断します | ねじ転造機や他の機械はヘディングに追従しますか? |
メーカーは、技術サポート、スペアパーツ、工具支援、試運転サポート、オペレータートレーニングの利用可能性も考慮する必要があります。これらの要因は、産業機器の実際の寿命価値に大きな影響を与える可能性があります。
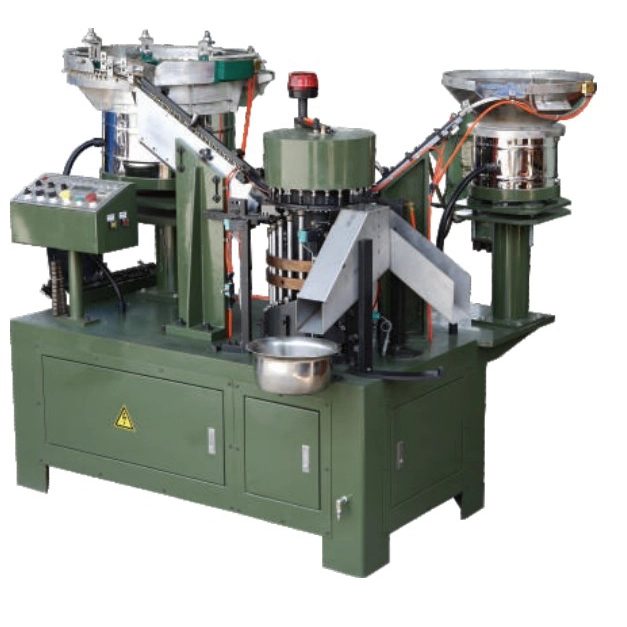
YWC は、さまざまなファスナー生産要件に対応するスクリュー冷間圧造ソリューションを提供し、製品仕様、材料特性、生産目的に応じて装置を構成できます。
生産量が増加するにつれて、自動化の価値はますます高まります。
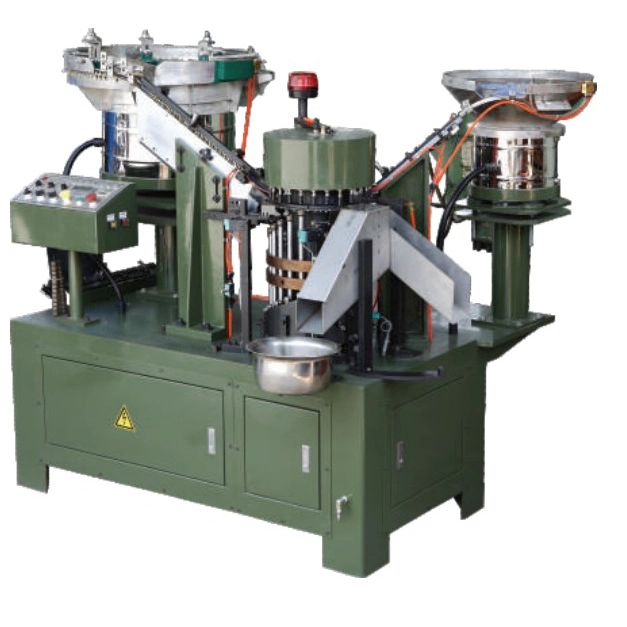
最新の自動ネジ製造ワークフローには次のものが含まれる場合があります。
これらのプロセスを接続すると、個々の操作間のギャップを減らすことができます。メーカーは、半製品をある機械から別の機械に手動で移動する代わりに、より継続的な生産フローを確立できます。
このアプローチは、労働力不足、注文量の増加、または再現性に対する厳しい要件に直面している工場にとって特に有益です。
YWC は、成形と下流プロセスを組み合わせることができる統合ネジ生産ライン ソリューションも提供しています。正確な構成は、ファスナーの設計と必要な生産能力に応じて選択する必要があります。
ねじおよび関連コンポーネントは機械的組み立ての基礎であるため、冷間圧頭ファスナーは幅広い業界で使用されています。
必要な機械構成は、小型電子ネジと大型のエンジニアリングファスナーとの間で大きく異なります。このため、装置を選択する前に、製品の形状と目標生産量を確立する必要があります。
安定した成形品質を維持するには予防メンテナンスが不可欠です。冷間圧造装置は繰り返しの機械的負荷の下で動作するため、小さな問題が無視されると重大な問題になる可能性があります。
実際のメンテナンス プログラムには以下を含める必要があります。
メンテナンスは、稼働時間と実際の機械の状態の両方に基づいて行う必要があります。機械で生産されるヘッドの一貫性がますます不安定になったり、頻繁な調整が必要になったり、工具の故障が繰り返し発生したりする場合、個々のコンポーネントを交換するだけでは根本的な問題が解決しない可能性があります。
根本原因分析では、材料、ブランクの長さ、工具、潤滑、機械の設定、転写精度を含む完全な成形システムを検査する必要があります。
スクリュー冷間圧造機は、制御された塑性変形を通じて金属ワイヤーをスクリューブランクに成形するために使用される工業用機器です。ネジ、ボルト、リベット、その他の締結部品の大量生産に広く使用されています。
冷間圧造では塑性変形によって金属を再形成しますが、機械加工では通常、切断によって材料を除去します。したがって、冷間圧造は材料の利用効率を高めることができ、繰り返し大量のファスナーを製造する場合に特に適しています。
はい。適切なパンチ、ダイ、成形シーケンス、および機械設定を使用すると、冷間圧造装置は多くのカスタマイズされたねじおよびファスナーの形状を製造できます。製品の寸法、材質、ヘッドデザイン、成形比率により実現可能性が異なります。
はい。機械、工具、潤滑剤、材料の状態、および成形順序が適切に適合している場合、ステンレス鋼は冷間圧造することができます。製造パラメータは、特定のステンレス鋼グレードとネジの形状に対して検証する必要があります。
通常ではありません。冷間圧造では主にスクリューブランクとヘッドの形状が作成されます。ねじ転造は一般に、その後おねじを形成するために使用されますが、正確な下流プロセスは完成したファスナーのデザインによって異なります。
まず、原材料の品質、ブランクの長さ、ダイとパンチの状態、潤滑、成形パラメータ、転写精度を制御します。一貫した検査と予防メンテナンスは、大規模な生産バッチに影響を与える前に問題を特定するためにも重要です。
その可能性はありますが、経済的利益は、切り替え頻度、製品の種類、生産量、自動化の要件によって異なります。頻繁に仕様変更を行うメーカーは、セットアップ時間と工具交換効率に特に注意を払う必要があります。
有用な情報には、ねじの図面、材料グレード、線径、仕上がり寸法、ヘッドのタイプ、予想される生産量、目標サイクル速度、必要な公差、および下流プロセスが含まれます。詳細な製品情報により、機械構成と工具要件をより正確に評価できます。
スクリュー冷間圧造機は、機器、材料、工具、生産プロセスが適切に適合している場合、効率的なファスナー製造作業の基盤となります。制御された塑性変形を通じてスクリューブランクを形成することにより、メーカーは材料損失を削減し、連続生産をサポートし、再現性を向上させ、大量のファスナー製造へのより効率的なルートを確立することができます。
ただし、機器の選択は出力速度だけに基づいて行うべきではありません。製品の形状、材料特性、成形段階、工具要件、自動化レベル、下流プロセス、メンテナンス、長期技術サポートはすべて、生産システムの実際のパフォーマンスに影響を与えます。
YWCは、さまざまな生産要件を持つファスナーメーカー向けのねじ製造および冷間圧造装置に焦点を当てています。目標が標準化された大量生産、カスタマイズされたネジ製造、ステンレス鋼ファスナーの生産、またはより統合された自動ラインのいずれであっても、適切な構成は実際の製品と生産目標から始める必要があります。
ファスナーの製造プロセスを改善する準備はできていますか?スクリューの仕様、材料要件、予想される生産能力を YWC と共有し、適切な冷間圧造ソリューションについて話し合います。お問い合わせ生産ニーズに適したマシン構成を検討してください。